智能配板仓 大数据驱动下的供应链革新引擎
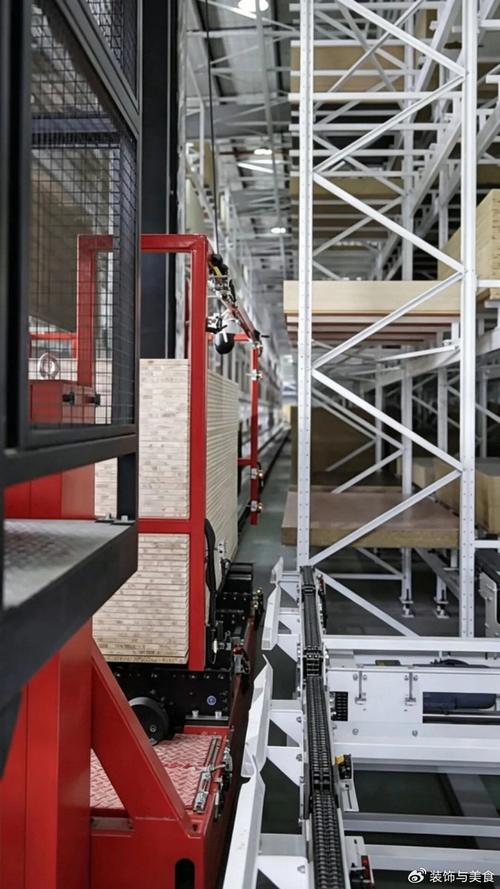
在制造业加速向数字化、智能化转型的浪潮中,仓储环节正从传统的‘成本中心’蜕变为决定供应链效率的关键节点。原材料‘智能配板仓’的诞生,正是这一变革的典型代表。它集自动入库、智能存储与配板准备于一体,并依托强大的大数据处理与存储支持服务,为企业构建起一个高效、精准、可溯的原材料管理中枢。
一、 自动入库:无缝衔接,精准高效
传统原材料入库往往依赖人工搬运、手工录入,不仅效率低下,且易出错。智能配板仓通过集成自动导引车(AGV)、智能叉车与输送线系统,实现了原材料的自动扫码、称重、身份核验与上架。当物料抵达仓库时,系统自动识别其品规、批次与数量信息,并根据实时库存数据与预设规则,一条龙assignment至最优存储库位。这一过程将入库效率提升40%以上,同时彻底杜绝了人为录入失误,确保库存数据‘秒级’同步,为后续的配板准备提供了精准的源头数据。
二、 智能存储:空间优化与环境智控
存储环节不再仅仅是‘堆放’。智能配板仓采用高密度立体货架与堆垛机系统,结合智能算法动态优化库位分配。系统综合考虑物料周转率、体积重量及配板紧急性,自动将高频使用物料放置于靠近出库口的‘黄金库位’,大幅缩短拣选路径。更为关键的是,仓库深度融合了物联网传感技术,对温湿度、烟感等环境指标进行7x24小时监控与自动调节,确保特殊原材料存储安全。所有存储数据实时汇入大数据平台,形成可视化的‘库存热力图’与‘呆滞预警看板’,使管理者对库存结构一目了然,有效降低资金占用。
三、 配板准备:数据驱动的精准集结
‘配板’是衔接仓储与生产的关键动作。智能配板仓依托大数据处理能力,将生产计划与BOM(物料清单)需求自动拆解为配板任务。系统根据当前库存、齐套情况与工单优先级,自动生成最优配板方案,并指挥AGV将所需原材料按顺序、按工位配送至配板准备区。仓内设置的电子标签拣选与视觉复核系统,确保每一块板的物料种类、数量100%准确。配板完成的物料组被赋予唯一数字身份,实现从入库到上线的全流程正反向追溯。这一能力将配板准备时间压缩了50%以上,显著提升了生产线的响应速度与齐套率。
四、 大数据处理与存储支持:系统的智慧大脑
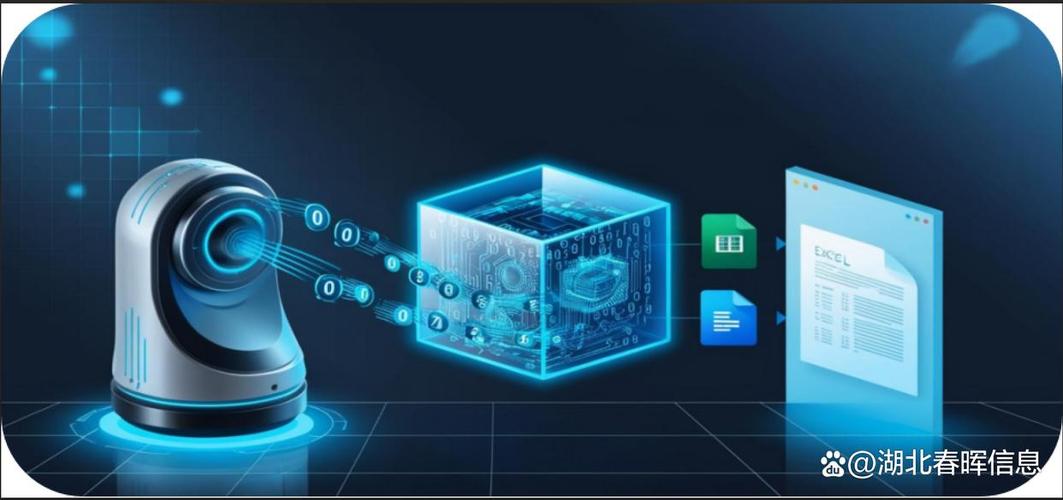
智能配板仓的所有智能决策,均构建于坚实的大数据处理与存储支持服务之上。在数据采集层,仓库通过RFID、传感器与PLC系统,日均汇聚海量结构化与非结构化数据;在存储层,采用分布式数据库与云存储架构,保障数据的髙可靠性与可扩展性;在处理层,则运用流式计算与批处理相结合的引擎,对库存流水、设备状态、任务时效进行实时分析。基于这些数据支撑,系统不仅能实现动态库位优化与自动补货建议,更通过机器学习模型预测未来时段内的物料消耗趋势,提前触发配板准备,实现了从‘被动响应’到‘主动智能’的跨越。
###
智能配板仓以‘自动入库’为起点,以‘智能存储’为依托,以‘配板准备’为价值出口,并通过大数据处理与存储支持服务将三者有机融合为闭环。它不仅解决了传统仓储中空间利用率低、人工依赖强、信息孤岛等痛点,更将原材料管理升级为驱动生产精益化的战略支点。随着5G、边缘计算与数字孪生技术的进一步渗透,智能配板仓必将在未来智能工厂中扮演愈发核心的角色,为企业构建柔性、高效、透明的供应链体系持续注入澎湃动能。